
近期接到一份酸洗不锈钢表面处理污水咨询,日排水量约 100 吨,环评指向零排放。咨询还停在技术交流阶段,没有进入实施。我们在意的是"零排放"这三个字——它决定了整套系统不是一台设备的事。
酸洗废水的酸性、金属离子、氟化物和盐分经常叠在一起。要把水回用回去,而不是简单处理后排放,就得把每一段浓水、每一股冲洗水都算进水量平衡。这一步做错,后面膜或蒸发器怎么配都补不回来。
| 工况项 | 条件 |
| 日排水量 | 约 100 吨/天 |
| 废水来源 | 不锈钢酸洗表面处理 |
| 关键约束 | 环评指向零排放 |
| 主要难点 | 酸性、重金属、氟化物与盐分 |
| 阶段 | 技术交流,未落地 |
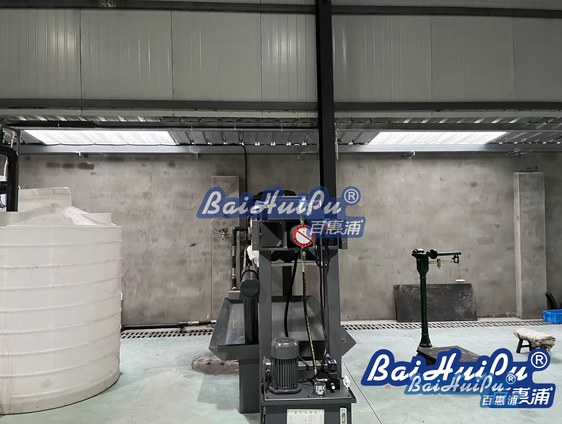
零排放先算水量平衡,再谈设备
零排放的实质是水的闭环:处理出水回用到生产,盐和污染物浓缩成少量浓液或污泥。100 吨/天里有多少能回用、多少必须蒸发或外运,取决于生产工序对水质的容忍度。先把回用点列出来,再定处理深度。
常见误区是把"零排放"理解成"把所有水做得非常干净"。其实更经济的做法是分质回用:水质要求高的工序单独深度处理,冲洗水这类低要求回用段适当放宽,减少总体能耗。
酸性含金属废水:中和沉淀只是第一步
酸洗废水首先要中和,pH 控不好重金属沉淀会返溶。氟化物还要单独考虑,钙盐沉淀虽然常用,但出水残余氟能否满足回用要求,得靠小试验证。把中和、除氟、除金属做成一条联锁线,比分段手动调稳得多。
污泥量要提前估。金属氢氧化物加氟化钙渣,泥量往往比预期大,压滤机和贮罐按小了,运行没几天就堆满。含重金属污泥的属性判定与处置路径,按实际检测和现场管理要求确定。
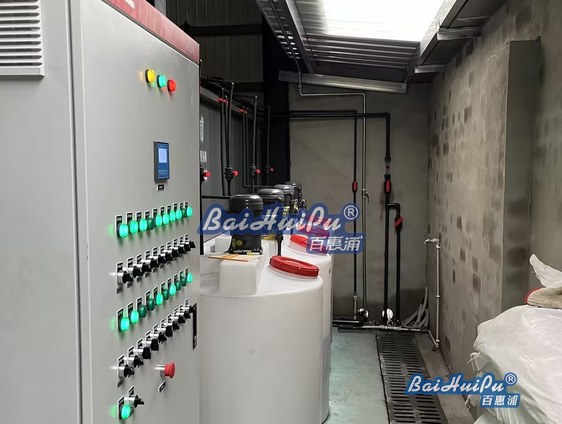
膜段与浓缩段:别把浓水当废水
要实现回用,膜法脱盐几乎是绕不开的一环。但膜产生的浓水怎么办,是零排放的关键。浓水要么进蒸发结晶,要么回到前段再处理,两条路的投资和能耗差别很大。咨询里没有给出盐分和水量分项,这时候谈具体配置没有意义。
膜前预处理必须做扎实。悬浮物、油、有机物任何一样漏过去,膜污染都会很快。参考金属废水处理设备与容器过滤器的前段配置,把"膜保护"当成独立一段来设计。
100吨每天的设备形态与材质
这个水量可以做撬装式,但酸性工况对材质要求高:PP、玻璃钢、衬胶各自适用哪一段,要按 pH、温度和氯离子分别核。泵和阀门的选型不能只看流量扬程,耐腐蚀寿命才是长期成本的大头。
自动化程度也决定运行稳定性。pH、ORP、液位、电导这些测点要联锁,而不是靠人工看表。想了解分质与回用系统的整体思路,可延伸阅读工业园区及中水回用专题。
零排放是不是完全不排水?
通常指生产废水不外排,污染物以浓液或污泥形式移出系统。具体边界以环评批复和技术协议为准。
酸洗废水除氟怎么做?
常用钙盐沉淀加固液分离,深度处理可考虑吸附或膜法,具体按小试结果和水质要求定。
为什么先不做报价?
零排放的差别主要在浓水去向和回用深度,水质分项未明时报出的价格没有可比性。
百惠浦能补上的那几块
百惠浦在这类咨询上主要做三件事:工艺设计与非标定制——按酸洗工序逐股核水、把回用点和浓水去向先定;成套设备厂内制造与检验——中和、沉淀、过滤、膜段在厂内组装核对接口;多行业工况经验——金属表面处理与化工含酸废水的分质规律处理过不少。还在交流阶段的资料按交流写,不拿它当结论。
写在最后
这份咨询没有继续推进。零排放的核心不是设备堆得多,而是水量平衡和浓水出口想清楚。把水质分项补齐,再谈配置与投资,顺序不能倒。
如您手上有类似的酸洗或零排放需求,欢迎提供工序与排水时段、逐股水量、进水指标、回用点要求、当地环评要求与所在地区,我们据此出分质与回用建议。联系电话:13631765076,或通过网站在线留言提交技术资料。

 电话咨询