
有一类咨询特别常见:只说"我们是金属产品的,污水要处理",然后就没有了。这类需求不是不能往下推,而是要先补数据。直接报工艺、报价格都是不负责任的——金属加工这个词下面藏着完全不同的水质。
咨询停在技术交流阶段,没有形成正式方案。我们把这种"只有行业、没有水质"的情形单独写出来,是因为采购方往往也想知道:到底该先准备什么资料,才能让沟通有效率。
| 工况项 | 条件 |
| 咨询内容 | 金属产品生产污水处理 |
| 已给信息 | 行业类别,暂无完整水质 |
| 常见干扰 | 重金属离子、油类、悬浮物、酸碱波动 |
| 处理目标 | 按适用排放要求核定 |
| 阶段 | 技术交流,未落地 |
先问清楚是哪一类金属加工
金属产品生产涵盖面很广。机加工车间主要是切削液、乳化液和清洗水;表面处理线有酸碱、镀层、钝化;铸造和打磨会产生大量悬浮物。三者的处理思路差别很大,混在一起谈等于没谈。
第一步是把工序列出来:有哪些槽、每槽什么介质、多久换一次、换下来的废液单独排还是混排。这张工序表比一句"金属污水"有用得多,工艺设计基本能从这张表起步。
如果工序本身涉及多种槽液,分质几乎是必选项。含铬、含镍、含氰这类特征污染物要单独收集,跟综合废水混在一起只会把问题扩大。
要哪几项水质数据才够
不必一上来就要求全分析,但几项核心数据不能少:pH、COD、悬浮物、油类、主要重金属种类与浓度、络合剂或表面活性剂是否存在。这几项决定了预处理路径。
有水质报告最好,没有的话可以先取代表性水样做小试。取样要覆盖正常工况和换槽冲击时段,只取一杯平稳期的水,设计出来的系统扛不住波动。
浓度数据尽量给区间而不是单点值——比如"某金属时段高、时段低",比一个孤零零的数字更能反映真实工况。设计余量是照着波动留的,不是照着平均值留的。
重金属和油为什么要分开处理
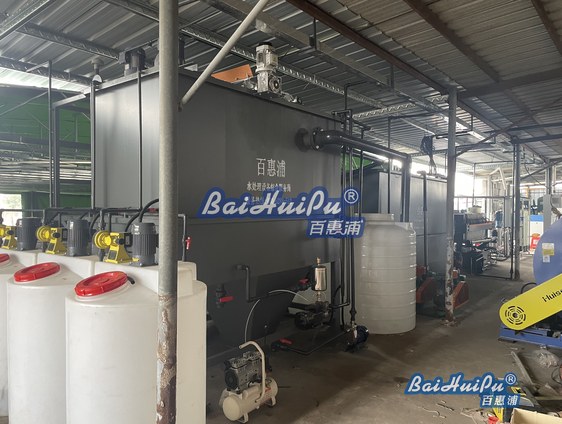
油类和重金属共存时,油会包裹金属颗粒、干扰混凝沉淀,还会让后续过滤材料快速失效。比较稳妥的顺序是先隔油或破乳,再走混凝沉淀或气浮,最后针对残余金属做精处理。
如果水里带络合剂,普通碱化沉淀往往打不达标,要先破络。破络药剂和条件要靠小试确定,不能照搬别处的经验——同为金属加工,络合剂类型不同,路径就完全不同。
金属废水处理设备的选型可以对照金属废水处理设备与工艺配置,但选型的前提永远是先把水质分清楚。
pH 调整不是调一调就行
很多金属废水是强酸或强碱,中和反应放热、产生大量污泥,碱的选择和投加方式直接影响运行成本。石灰便宜但泥量大,液碱干净但成本高,怎么选要看污泥处置去向和现场条件。
不同金属的最佳沉淀 pH 区间不一样,几种金属共存时往往要分段调 pH、分段沉淀。想用一个 pH 值把所有金属一次沉干净,多数时候做不到。
调节池的均质能力也很关键。车间排水是间歇的,浓度一波一波,池容太小会让后面的反应跟不上。
污泥处置这条线不能留到后面
金属废水处理产生的污泥通常属于需要规范管理的类别,处置路径要在方案阶段就问清楚:是委外、还是厂内脱水暂存、有没有合规接收方。这条线没定,系统跑不起来。
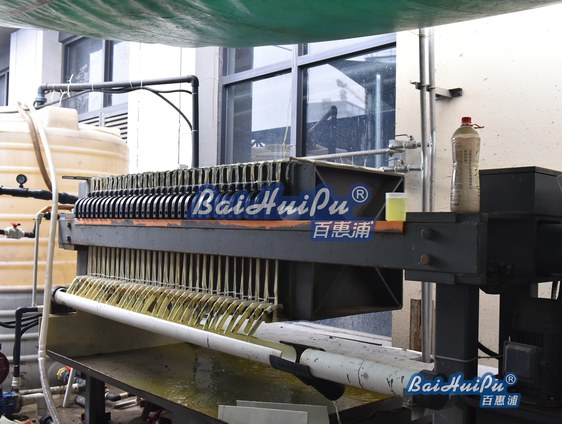
压滤机的过滤面积、泥饼含水率、暂存间位置,这些看似细节的东西,往往决定现场能不能顺利运行。设计阶段就要把污泥线画进图里,而不是等出问题再补。
还有一点:含油污泥和含金属污泥如果不能混,就要在前端分开收集。这个决定必须在工艺设计时做,事后改代价很高。
只有行业名称,能直接报价吗?
不能。金属加工涵盖的工序和水质差异太大,没有工序表和水质数据,报价只能是猜。先补资料,再谈方案,对双方都省时间。
一定要做小试吗?
有络合剂、有多种金属共存、或者排放要求较严时,建议做。小试能验证破络和沉淀条件,避免按经验选型后反复调整。
能不能把综合废水和特征废液一起处理?
特征废液(如含铬、含氰槽液)通常要单独收集预处理,再进综合系统。混在一起会稀释污染物、加大水量,也让后续处理更难控制。
百惠浦能补上的那几块
百惠浦在金属加工废水这类咨询上靠三件事立信:水质分析与工艺设计能力——按工序和实际水质分项核算,不拿行业标签套工艺;非标定制与成套制造——从调节池到沉淀、过滤、污泥脱水按现场条件拼装,接口在厂内核对;多行业工况经验——电镀、机加工、表面处理的常见干扰都接触过,知道该先问哪些数据。交流阶段的资料按交流写,不把它当结论。
写在最后
这份咨询没有推进下去。"金属产品污水"这五个字本身信息量有限,但只要补上工序表和水质清单,技术路径很快就能收敛。前期把资料备齐,比反复沟通更有效。
如您从事金属产品生产并有污水需要处理,欢迎提供工序与槽液清单、主要污染物与浓度区间、水量与班次、排放要求及所在地区,我们据此出分质与选型建议。联系电话:13631765076,或通过网站在线留言提交技术资料。

 电话咨询